


Forebyggelse af fødevarefabrikkens forurening (del 2)|XMSD
Dec 24, 2018
Del 1 omfattede mennesker, modtagelse, opbevaring og zoneinddeling. Denne anden del fokuserer på produktionsgulvet, hvor tid, temperatur, eksponeret produkt, udstyrs tilstand, trafik, vand og rester interagerer. En fabrik bør designe disse kontroller omkring sine egne produkter og farer i stedet for at kopiere en generisk tjekliste.

1. Hold procesflowet under kontrol
Et proces-flowdiagram bør vise hvert trin fra materialeudstedelse til klargøring, vask, skæring, varmebehandling, hvor det er brugt, afkøling eller frysning, inspektion, pakning, opbevaring og forsendelse. Gå på køen for at bekræfte, at diagrammet matcher virkeligheden, herunder omarbejde, midlertidig opbevaring, affald, vedligeholdelsesadgang og personalebevægelser.
Ved hvert trin skal du identificere forhold, der kan tillade kontaminering, kryds-kontakt, overlevelse eller vækst. Kontroller kan omfatte tids- og temperaturgrænser, beskyttede produktomslag, dedikerede redskaber, kontrollerede batchstørrelser, linjefrihed, allergenskift og forebyggelse af kontakt mellem råt og-at-at-at-kontrollere produkt. Hvis en grænse er kritisk for fødevaresikkerheden, skal reglerne for overvågning og korrigerende-handlinger være klare nok til, at operatøren kan handle med det samme.

2. Brug udstyr, der kan rengøres og vedligeholdes
Fødevare-kontaktflader skal være korrosions-bestandige, ikke-toksiske under tilsigtet brug, glatte nok til at rengøres og installeret, så operatører kan nå produkt-kontakt- og stænkzoner. Hule rammer, revnede tætninger, slidte remme, blindgyder, dårligt drænede rør, løse fastgørelseselementer og midlertidige reparationer kan fange rester eller indføre fremmedlegemer. Forebyggende vedligeholdelse bør derfor omfatte hygiejnisk tilstand, ikke kun maskinens oppetid.
Før produktionen påbegyndes, bør en forudgående-operationel inspektion bekræfte, at ledningen er ren, tør, hvor det kræves, korrekt samlet, fri for værktøj og rengøringsmaterialer og frigivet af en autoriseret person. Efter vedligeholdelse skal frigørelseskontrollen også tage højde for dele, smøremidler, spåner, fastgørelseselementer og beskyttelsesdæksler.
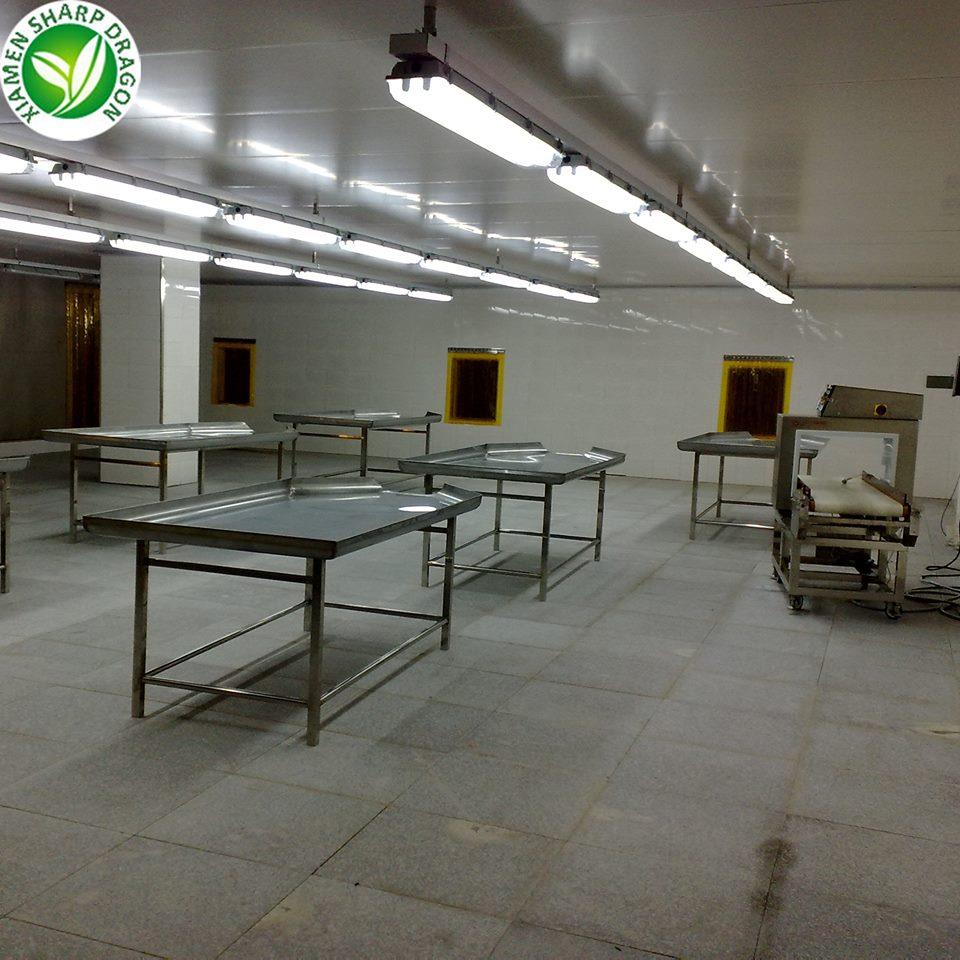
3. Adskil produktvask fra udstyrssanering
Produktvask fjerner snavs og andet materiale under definerede driftsforhold. Rengøring af udstyr fjerner madrester og snavs fra overflader. Desinfektion, når det er nødvendigt, reducerer mikroorganismer på en rengjort overflade ved hjælp af en valideret eller på anden måde begrundet metode. Det er forskellige operationer; en skylning, der får en linje til at se ren ud, er ikke automatisk et sanitetstrin.
Vand, der kommer i kontakt med fødevarer eller fødevarer-kontaktflader, skal være egnet til den tilsigtede brug. Genbrugt eller recirkuleret vand har brug for kontrol, der forhindrer det i at blive en forureningskilde. Anlægget bør definere vandkvalitet, udskiftning eller behandling, strømningsretning, temperatur, hvor det er relevant, og overvågningsparametre baseret på produkt- og procesrisiko.

4. Byg en brugbar sanitetsstandarddriftsprocedure
For hvert område eller emne skal sanitetsproceduren angive ansvar, hyppighed, adskillelse, grov-snavsfjernelse, rengøringsmiddel, koncentration, vandforhold, hvor det er relevant, kontakttid, mekanisk handling, skylning, desinfektionsmiddel, hvor det bruges, endelig håndtering, tørring, genmontering, inspektion og frigivelse. Kemiske etiketter og sikkerhedsdata bør være tilgængelige, og kun godkendte forbindelser bør indgå i programmet.
Tørre forarbejdningsområder kræver særlig pleje. Når vand normalt ikke bruges, kan våd rengøring sprede forurening og skabe nicher, medmindre området er designet til det og tørret helt inden produktion. Metoden skal matche produktet, udstyret og miljørisikoen.

5. Overvåg færdiggørelsen og verificer effektiviteten
Overvågning spørger, om proceduren blev udført som specificeret: korrekt emne, tidspunkt, kemikalie, koncentration, kontakttid og ansvarlig person. Verifikation spørger, om programmet er i stand til og fortsætter med at kontrollere faren. Afhængigt af risikoen kan verifikation omfatte direkte observation, registreringsgennemgang, præ-operationel inspektion, kontrol af kemiske koncentrationer, ATP- eller proteinindikatorer, mikrobiologiske tests, miljøovervågning, trendanalyse og periodisk revurdering.
Intet resultat af et enkelt podepind beviser, at hele linjen er sikker. Prøveudtagningssteder, metodebegrænsninger, timing, baseline, handlingsniveauer og svarregler bør defineres, før data indsamles. Når et resultat mislykkes, kan svaret omfatte stop eller tilbageholdelse af produktionen, genrensning, genudtagning, produktevaluering, undersøgelse af årsagen til årsagen- og forebyggende handling.

6. Fjern affald uden at oprette en returvej
Affaldsbeholdere skal være identificerbare, egnede til materialet, rengøres, når de genbruges, tildækkes, når eksponering kan tiltrække skadedyr eller sprede forurening, og fjernes med en hyppighed, der forhindrer overløb eller nedbrydning. Affaldsveje bør ikke krydse udsatte produkter eller rene emballageveje uden en effektiv tids- eller rumadskillelse og rengøringsrespons.
Afløb og spildevand har også brug for kontrol. Tilbagestrømning, stillestående vand, aerosoler, tilstoppede afløb og højtrykssprøjtning i nærheden af udsat produkt kan sprede forurening. Eksterne affaldsområder bør vedligeholdes, så de ikke tiltrækker skadedyr eller forurener modtage- og afsendelsesområder.

7. Beskyt produktet gennem pakning og køleopbevaring
Emballagematerialer skal være godkendt, beskyttet mod støv, fugt, skadedyr og skader og udstedt på en måde, der bevarer identiteten. Linjefrihed bør fjerne forældede etiketter og emballage. Forseglingstjek, kodebekræftelse, netto-vægtkontrol og pakke-integritetstjek skal følge produkt- og kundespecifikationen. Færdige partier skal forblive i venteposition, indtil de nødvendige optegnelser er færdige, og udgivelseskriterierne er opfyldt.
Vi kan diskutere procesflow og pakkeformater gennem voresudstyrsoversigt, frossen emballage side, oglevere løsninger. Ordre-specifikke kontroller, inspektionspunkter, etiketter og registreringer skal aftales før produktion.
Ofte stillede spørgsmål
1. Hvad er forskellen mellem rengøring og desinficering?
Rengøring fjerner snavs og madrester. Desinfektion, når det er nødvendigt, reducerer mikroorganismer på en korrekt rengjort overflade. Sanitizer kan ikke pålideligt erstatte effektiv rengøring.
2. Skal alle overflader desinficeres efter rengøring?
Ikke automatisk. Metoden og hyppigheden afhænger af overflade, produkt, proces, fareanalyse, gældende lovgivning, og om overfladen kommer i kontakt med fødevarer. Nogle tørre operationer er afhængige af kontrollerede tørre-rengøringsmetoder.
3. Hvad skal en SSOP indeholde?
Den bør definere omfang, ansvar, hyppighed, klargøring og adskillelse, rengøringsmetode, godkendte kemikalier og parametre, skylning eller tørring, genmontering, inspektion, frigivelse, registreringer og afvigelseshandlinger.
4. Hvordan kontrolleres kemikaliekoncentrationen?
Brug en passende målemetode, såsom et kalibreret doseringssystem eller passende testkit, ved det definerede punkt og frekvens. Registrer resultatet og handle, når det falder uden for det godkendte interval.
5. Kan der bruges-højtryksvand under produktionen?
Det kan sprede aerosoler og forurening. Dets brug bør risikovurderes og kontrolleres, især i nærheden af udsatte fødevarer, fødevarekontaktflader,-afløb eller områder med høj-hygiejne.
6. Hvad er et præ-eftersyn?
Det er en dokumenteret kontrol før produktion, at udstyr og området er rent, korrekt samlet, fri for fremmedmaterialer, egnet til brug og frigivet af en autoriseret person.
7. Beviser ATP-test, at en overflade er patogen-fri?
Nej. ATP kan give hurtige hygiejneoplysninger, men det er ikke en patogentest. Brug det inden for et defineret verifikationsprogram og forstå metodens grænser.
8. Hvornår er der behov for miljøovervågning?
Dets behov og design afhænger af fødevaren, processen, eksponeringen efter et kontroltrin, målorganismer, regulatoriske krav og fareanalyse. Den skal besvare et defineret verifikationsspørgsmål.
9. Hvor ofte skal affald fjernes?
Ofte nok til at forhindre overløb, lugte, tiltrækning af skadedyr, lækage og forstyrrelse af hygiejniske operationer. Frekvensen skal afspejle materiale, volumen, temperatur, rute og produktionsplan.
10. Hvad skal der ske efter vedligeholdelse?
Redegør for værktøj og dele, fjern snavs og midlertidige materialer, rengør og desinficer, hvor det er nødvendigt, inspicér vagter og{0}}fødevarekontaktområder, verificer indstillinger og godkend frigivelse, før fødevarer blotlægges.
11. Er en metaldetektor en del af sanitet?
Nej. Det er en mulig fysisk-farekontrol. Sanitet reducerer forurening fra rester og mikroorganismer; udstyrsinspektion og -detektering adresserer forskellige farer.
12. Hvilke sanitære beviser bør en køber gennemgå?
Afhængigt af risiko, gennemgå sanitetsprogrammet, før-driftsfrigivelse, relevante verifikationstrends, miljøovervågningstilgang, verifikation af allergen-overskiftning, afvigelsesregistreringer og beviser knyttet til anlægget og produktet.
Afsluttende tanker
Gode sanitære forhold er en kontrolleret proces, ikke et kosmetisk resultat. Klare procedurer, hygiejnisk vedligeholdelse, disciplineret affaldsflow, meningsfuld verifikation og dokumenteret frigivelse beskytter linjen fra start-op gennem pakning. Del 3 omhandler kemisk forurening, fødevaretilsætningsstoffer, smøremidler og fremmed-materialekontrol.
Referencer
- US Electronic Code of Federal Regulations: 21 CFR Part 117, Subpart B-Current Good Manufacturing Practice
- US Electronic Code of Federal Regulations: 21 CFR Part 117, Subpart C-Fareanalyse og risiko-Baserede forebyggende kontroller
- US FDA: HACCP Principles & Application Guidelines
- Verdenssundhedsorganisationen: World Food Safety Day 2026 Call to Action